

Το κόστος ενός βιοαντιδραστήρα δεν είναι απλώς η τιμή της δεξαμενής. Εάν αξιολογούσα ένα σύστημα για καλλιεργημένο κρέας, θα εξέταζα πρώτα πέντε παράγοντες: μέγεθος, υλικό, υλισμικό ελέγχου, ανάδευση και μεταφορά οξυγόνου, καθώς και το σχέδιο κλιμάκωσης.
Εν συντομία:
- Ένας μικρός εργαστηριακός βιοαντιδραστήρας 50 λίτρων μπορεί να κοστίζει περίπου US$7.000–US$9.000
- Ένα μεγάλο σύστημα 5.000+ λίτρων μπορεί να φτάσει τα US$300.000 ή περισσότερο
- Ο ανοξείδωτος χάλυβας συχνά συνεπάγεται υψηλότερη αρχική επένδυση, συν συστήματα καθαρισμού και αποστείρωσης
- Οι μονάδες μίας χρήσης (single-use) μπορούν να μειώσουν την αρχική δαπάνη, αλλά συνεπάγονται συνεχές κόστος για αναλώσιμους σάκους
- Οι καλύτεροι αισθητήρες και ο αυτοματισμός αυξάνουν το κόστος, αλλά μπορούν να μειώσουν την εργασία και τον κίνδυνο απώλειας παρτίδας
- Η επιλογή κλίμακας παίζει μεγάλο ρόλο: ένα μεγάλο δοχείο, πολλά μικρότερα ή μια διάταξη συνεχούς ροής μπορούν να μεταβάλουν το κόστος με πολύ διαφορετικούς τρόπους
- Ένα μοντέλο στο αρχικό άρθρο υποδηλώνει ότι η συνεχής επεξεργασία θα μπορούσε να μειώσει τις CapEx και OpEx κατά 55% σε διάστημα 10 ετών
Με άλλα λόγια: ο φθηνότερος βιοαντιδραστήρας προς αγορά δεν είναι πάντα το οικονομικότερο σύστημα στη λειτουργία του.
Δρ. Marianne Ellis: Σχεδιασμός βιοαντιδραστήρων μεγάλης κλίμακας και βιοδιεργασιών για καλλιεργημένο κρέας
sbb-itb-c323ed3
Γρήγορη Σύγκριση
| Παράγοντας κόστους | Πώς επηρεάζει το κόστος | Τι να προσέξετε |
|---|---|---|
| Μέγεθος και όγκος εργασίας | Τα μεγαλύτερα δοχεία κοστίζουν περισσότερο στην αγορά, την εγκατάσταση, τη θέρμανση, την ψύξη και τη λειτουργία | Χώρος, παροχές (utilities), κυτταρική πυκνότητα |
| Υλικό και κατασκευή | Ο ανοξείδωτος χάλυβας και οι πλαστικοί βιοαντιδραστήρες μίας χρήσης μετατοπίζουν το κόστος με διαφορετικούς τρόπους | Καθαρισμός, αναλώσιμα, κίνδυνος επιμόλυνσης |
| Έλεγχος και αισθητήρες | Περισσότερος αυτοματισμός σημαίνει υψηλότερη αρχική δαπάνη | Βαθμονόμηση, εργασία, συνέπεια παρτίδας |
| Ανάδευση, οξυγόνο και θερμότητα | Ο ανεπαρκής σχεδιασμός μπορεί να αυξήσει την κατανάλωση ενέργειας και τα προβλήματα διεργασίας | Διατμητική τάση, απαίτηση σε οξυγόνο, φορτίο ψύξης |
| Σχέδιο κλιμάκωσης (scale-up) | Οι διατάξεις διαλείπουσας λειτουργίας (batch), οριζόντιας κλιμάκωσης (scale-out) και συνεχούς ροής μεταβάλλουν το μακροπρόθεσμο κόστος | Καταμερισμός κινδύνου, χρόνος διακοπής λειτουργίας, συνολική παραγωγή |
Αν έπρεπε να το συνοψίσω σε μία πρόταση, θα ήταν η εξής: το κόστος ενός βιοαντιδραστήρα προκύπτει από τις επιλογές σχεδιασμού του βιοαντιδραστήρα που διαμορφώνουν τόσο την τιμή αγοράς όσο και το καθημερινό κόστος λειτουργίας.
Τι Περιλαμβάνει Πραγματικά το Κόστος ενός Βιοαντιδραστήρα
Ως κόστος βιοαντιδραστήρα νοείται το πλήρες εγκατεστημένο σύστημα, όχι μόνο το δοχείο. Στην παραγωγή καλλιεργημένου κρέατος (Cultivated Meat), το κόστος μπορεί να αυξηθεί ραγδαία όταν ένας αντιδραστήρας πρέπει να υποστηρίξει υψηλή κυτταρική πυκνότητα και στείρα λειτουργία.
Υπάρχουν δύο βασικές κατηγορίες κόστους. Οι κεφαλαιουχικές δαπάνες (CapEx) καλύπτουν το αρχικό κόστος: το δοχείο, το υλισμικό αυτοματισμού, τους αισθητήρες, τις σωληνώσεις, τις γραμμές αερίων, την εγκατάσταση και τη βαθμονόμηση. Με τα συστήματα ανοξείδωτου χάλυβα, απαιτούνται επίσης υποδομές CIP και SIP. Οι λειτουργικές δαπάνες (OpEx) καλύπτουν τα καθημερινά έξοδα λειτουργίας: μέσα καλλιέργειας, ενέργεια, νερό, εργασία, επαναβαθμονόμηση και ανταλλακτικά. Πολλά από αυτά τα κόστη διαμορφώνονται από τις σχεδιαστικές επιλογές, γι' αυτό ακριβώς έχουν σημασία οι επόμενοι πέντε παράγοντες.
| Κατηγορία κόστους | Τύπος | Παραδείγματα |
|---|---|---|
| Δεξαμενή & υλικό εξοπλισμού | CapEx | Δεξαμενές από ανοξείδωτο χάλυβα, πτερωτές, συστήματα κίνησης κινητήρα, περιβλήματα μίας χρήσης |
| Αυτοματισμός & έλεγχος | CapEx | Συστήματα PLC, ελεγκτές PID, οθόνες αφής HMI |
| Αναλώσιμα | OpEx | Θρεπτικά μέσα καλλιέργειας, ασκοί μίας χρήσης, αντιαφριστικοί παράγοντες, αέρια (O₂, CO₂, N₂) |
| Παροχές κοινής ωφέλειας | OpEx | Ηλεκτρική ενέργεια για θέρμανση/ψύξη, νερό για CIP/SIP, παραγωγή ατμού |
| Συντήρηση | OpEx | Επαναβαθμονόμηση αισθητήρων, αντικαταστάσεις παρεμβυσμάτων, αλλαγές φίλτρων, εργασία |
Τρεις όροι είναι σημαντικοί πριν εξετάσουμε αυτούς τους πέντε παράγοντες.
Ο όγκος λειτουργίας είναι ο όγκος του υγρού εντός του βιοαντιδραστήρα. Συνήθως αποτελεί το 70–80% της συνολικής χωρητικότητας της δεξαμενής [1][2], και επηρεάζει τόσο το μέγεθος της δεξαμενής όσο και τον απαιτούμενο χώρο της εγκατάστασης.
Η μεταφορά οξυγόνου περιγράφει το πόσο αποτελεσματικά φτάνει το οξυγόνο στα κύτταρα. Εάν η μεταφορά είναι ανεπαρκής, ενδέχεται να χρειαστείτε έναν μεγαλύτερο και πιο ακριβό βιοαντιδραστήρα για την επίτευξη του ίδιου αποτελέσματος [2].
Ο έλεγχος διεργασίας αναφέρεται στην αυτοματοποιημένη παρακολούθηση και ρύθμιση του pH, της θερμοκρασίας και του διαλυμένου οξυγόνου [1][2]. Ο βελτιωμένος έλεγχος αυξάνει το CapEx, αλλά μπορεί να μειώσει τον κίνδυνο αποτυχίας της παρτίδας και το κόστος εργασίας.
1. Μέγεθος βιοαντιδραστήρα και όγκος λειτουργίας
Το μέγεθος αποτελεί έναν από τους πιο καθοριστικούς παράγοντες κόστους σε έναν βιοαντιδραστήρα. Καθώς ο όγκος λειτουργίας αυξάνεται, η δεξαμενή γίνεται πιο δαπανηρή, όπως και η μεταφορά αερίων, η θέρμανση, η ψύξη, η αποστείρωση, οι αισθητήρες και τα συστήματα ελέγχου. Με απλά λόγια, το μέγεθος καθορίζει σχεδόν κάθε άλλη απόφαση κόστους.
Επίπτωση στο CapEx
Οι μεγαλύτερες δεξαμενές δεν έχουν υψηλότερο κόστος μόνο κατά την αγορά. Απαιτούν επίσης μεγαλύτερη δαπάνη για την ενσωμάτωσή τους σε μια εγκατάσταση. Η εμπορική παραγωγή απαιτεί συχνά βιοαντιδραστήρες χιλιάδων λίτρων, γεγονός που αυξάνει την αρχική επένδυση πολύ πέρα από αυτό που θα αναμενόταν για εργαστηριακά ή πιλοτικά συστήματα[2].
Υπάρχει επίσης ένας πρακτικός συμβιβασμός εδώ. Αντί να αγοράζουν έναν εξαιρετικά μεγάλο βιοαντιδραστήρα, ορισμένοι παραγωγοί χρησιμοποιούν πολλαπλές δεξαμενές 100–1.000 λίτρων. Αυτό μπορεί να μειώσει το αρχικό κόστος και παράλληλα να περιορίσει τον τεχνικό κίνδυνο[2]. Πρόκειται για μια πιο απλή επιλογή για ομάδες που επιθυμούν περιθώριο κλιμάκωσης χωρίς να δεσμεύσουν όλα τα κεφάλαιά τους σε ένα ενιαίο, γιγαντιαίο σύστημα.
Επίπτωση στο OpEx
Οι μεγαλύτεροι όγκοι λειτουργίας μπορούν να μειώσουν το κόστος ανά κιλό σε ορισμένα περιβάλλοντα παραγωγής. Ωστόσο, αυτό δεν σημαίνει ότι η καθημερινή λειτουργία καθίσταται συνολικά φθηνότερη. Τα μεγαλύτερα συστήματα συνήθως απαιτούν περισσότερη ενέργεια για τη ρύθμιση θερμοκρασίας και τον έλεγχο διεργασίας, μεγαλύτερες ποσότητες θρεπτικών μέσων και περισσότερη εργασία για τη λειτουργία και τη συντήρηση.
Ο έλεγχος γίνεται επίσης πιο δύσκολος καθώς ο όγκος αυξάνεται. Σε μεγαλύτερες κλίμακες, οι διαβαθμίσεις οξυγόνου, θρεπτικών συστατικών και αποβλήτων είναι δυσκολότερο να διαχειριστούν[2]. Και όταν οι συνθήκες αποκλίνουν εντός της δεξαμενής, η απόδοση της διεργασίας μπορεί να αποκλίνει ανάλογα.
Παραγωγή υψηλής πυκνότητας
Η παραγωγή υψηλής πυκνότητας στοχεύει συχνά σε κυτταρικές πυκνότητες άνω των 1×10^7 cells/mL[2]. Αυτό καταδεικνύει τι μπορούν να αποδώσουν τα μεγάλα συστήματα, αλλά δείχνει επίσης πόσο κεφάλαιο δεσμεύεται για την επίτευξή του. Για πολλούς παραγωγούς, μια καλύτερη οδός είναι η χρήση μικρότερων δοχείων και η λειτουργία τους σε υψηλή πυκνότητα, αντί της πρόωρης δέσμευσης σε μαζικές υποδομές.
| Όγκος λειτουργίας | Τυπική χρήση |
|---|---|
| 50 λίτρα | Ε&Α και αρχική ανάπτυξη[1] |
| 100–1.000 λίτρα | Εγκαταστάσεις οριζόντιας κλιμάκωσης (scale-out)· οδός χαμηλότερων κεφαλαιουχικών δαπανών[2] |
| 1.000–5.000 λίτρα | Πιλοτική και βιομηχανική κλίμακα[1] |
| 5.000 λίτρα+ | Μεγάλα βιομηχανικά συστήματα[1] |
Μόλις καθοριστεί το μέγεθος, το υλικό και τα πρότυπα κατασκευής καθορίζουν πόσο δαπανηρό γίνεται το ίδιο το δοχείο.
2. Υλικό αντιδραστήρα και κατασκευαστικά πρότυπα
Η επιλογή υλικού αποτελεί έναν από τους κύριους παράγοντες που αυξομειώνουν το κόστος του βιοαντιδραστήρα. Ο ανοξείδωτος χάλυβας, τα πολυμερή συστήματα μίας χρήσης και το γυαλί συνοδεύονται το καθένα από διαφορετικό συνδυασμό αρχικής επένδυσης, λειτουργικού κόστους και καθημερινού κινδύνου. Έπειτα υπάρχει το επόμενο επίπεδο: μόλις επιλέξετε το υλικό, το πρότυπο κατασκευής αρχίζει να διαμορφώνει τις ανάγκες αποστείρωσης, τις εργασίες συντήρησης και το κόστος των ανταλλακτικών.
Επίπτωση στο CapEx
Τα γυάλινα συστήματα αποτελούν συνήθως την πιο οικονομική επιλογή. Χρησιμοποιούνται συχνότερα σε εργαστηριακή κλίμακα και πάγκου, συνήθως περίπου στα 3–50 λίτρα [1].
Καθώς οι ομάδες μεταβαίνουν σε μεγαλύτερους πιλοτικούς και βιομηχανικούς όγκους, ο ανοξείδωτος χάλυβας τείνει να γίνεται η τυπική επιλογή [2]. Τα συστήματα μίας χρήσης μπορούν να μειώσουν την αρχική δαπάνη, γεγονός που ακούγεται ελκυστικό αρχικά. Ωστόσο, στην κλίμακα παραγωγής για καλλιεργημένο κρέας, το κόστος των αποστειρωμένων αναλώσιμων ασκών τα καθιστά συχνά ασύμφορα [2].
Επίπτωση στο OpEx
Τα συστήματα ανοξείδωτου χάλυβα επιφέρουν επαναλαμβανόμενα λειτουργικά κόστη για το νερό, την ενέργεια και τα χημικά καθαρισμού που απαιτούνται για κάθε κύκλο αποστείρωσης [2]. Τα συστήματα μίας χρήσης αντιστρέφουν αυτό το μοντέλο. Περιορίζουν την πολυπλοκότητα του καθαρισμού, αλλά την αντικαθιστούν με ένα επαναλαμβανόμενο βάρος προμήθειας αναλώσιμων ασκών.
Για την παραγωγή καλλιεργημένου κρέατος υψηλής πυκνότητας, η ποιότητα κατασκευής έχει σημασία επειδή επηρεάζει τον κίνδυνο επιμόλυνσης και τη συνέπεια της παρτίδας. Τα κύτταρα για καλλιεργημένο κρέας δεν διαθέτουν κυτταρικό τοίχωμα, επομένως είναι πιο ευαίσθητα στη μηχανική καταπόνηση σε σύγκριση με τα μικροβιακά κύτταρα. Αυτό καθιστά τις κατασκευαστικές λεπτομέρειες κάτι πολύ περισσότερο από μια απλή τυπική διαδικασία.
Ένα τραχύ εσωτερικό φινίρισμα επιφάνειας ή η κακή ποιότητα συγκόλλησης μπορεί να αφήσουν μικροσκοπικές εσοχές όπου ενδέχεται να κρυφτούν επιμολυντές. Και σε αυτό το πλαίσιο, ένα μεμονωμένο συμβάν επιμόλυνσης μπορεί να καταστρέψει μια ολόκληρη παρτίδα. Ο ανοξείδωτος χάλυβας 316L αποτελεί ένα κοινό βιομηχανικό πρότυπο για βιοαντιδραστήρες παραγωγής καλλιεργημένου κρέατος, καθώς προσφέρει αντοχή στη διάβρωση και αποδίδει άριστα με υγιεινά καθαριστικά μέσα [1].
Η ανθεκτικότητα των αισθητήρων είναι εξίσου σημαντική. Οι εν σειρά (in-line) αισθητήρες πρέπει να αντέχουν σε επαναλαμβανόμενους κύκλους αποστείρωσης χωρίς να αποκλίνουν από τη βαθμονόμησή τους [2]. Η εσωτερική γεωμετρία διαδραματίζει επίσης άμεσο ρόλο στην κυτταρική απόδοση. Ο τρόπος κατασκευής ενός αντιδραστήρα μεταβάλλει τη διατμητική τάση στην οποία εκτίθενται τα κύτταρα κατά την ανάδευση, γεγονός που μπορεί να επηρεάσει τη βιωσιμότητα και τη διαφοροποίηση [2].
Μετά το υλικό και την ποιότητα κατασκευής, ο επόμενος σημαντικός παράγοντας κόστους είναι ο βαθμός του υλισμικού ελέγχου (control hardware) που απαιτείται για τον αντιδραστήρα.
3. Έλεγχος διεργασιών και όργανα μετρήσεων
Μετά τον σχεδιασμό του δοχείου, το υλισμικό ελέγχου αποτελεί συχνά τον επόμενο βασικό παράγοντα κόστους.
Επίπτωση στις κεφαλαιουχικές δαπάνες (CapEx)
Τα βασικά συστήματα ελέγχου έχουν σχετικά χαμηλό κόστος. Ωστόσο, μόλις μεταβείτε σε μονάδες βιομηχανικής κλίμακας με πλήρη αυτοματισμό, σουίτες αισθητήρων και πίνακες ελέγχου με οθόνη αφής, το κόστος μπορεί να υπερβεί τα $200,000. Εάν προστεθούν προηγμένα φασματοσκοπικά συστήματα για διαδικτυακή (online), σε πραγματικό χρόνο παρακολούθηση, οι δαπάνες αυξάνονται ακόμη περισσότερο στην ανώτερη κατηγορία [1][2].
Επίπτωση στις λειτουργικές δαπάνες (OpEx)
Οι εν σειρά αισθητήρες συνεπάγονται λειτουργικό κόστος. Απαιτούν βαθμονόμηση και περιοδική αντικατάσταση, γεγονός που αυξάνει τις δαπάνες εργασίας και συντήρησης. Η δειγματοληψία εκτός σειράς (offline) μειώνει τις ανάγκες σε υλισμικό, αλλά δημιουργεί περισσότερη χειρωνακτική εργασία και επιφέρει υψηλότερο κίνδυνο επιμόλυνσης [2].
Επίδραση στη συνέπεια της διεργασίας
Οι κύριες μεταβλητές προς παρακολούθηση είναι η θερμοκρασία, το pH, το διαλυμένο οξυγόνο, το CO₂, η γλυκόζη, η βιομάζα και βασικοί μεταβολίτες [2]. Εάν παραλειφθεί μία από αυτές, η διεργασία μπορεί να αποκλίνει αθόρυβα στο υπόβαθρο, έως ότου το ζήτημα εκδηλωθεί με μειωμένη απόδοση ή απώλεια παρτίδων.
Σε μεγάλα δοχεία, η ένδειξη ενός μόνο αισθητήρα συχνά δεν επαρκεί. Οι συνθήκες μπορεί να διαφέρουν από το ένα σημείο του αντιδραστήρα στο άλλο, επομένως απαιτούνται συχνά συστοιχίες αισθητήρων τοποθετημένες σε πολλαπλά σημεία για τη σωστή χαρτογράφηση αυτών των διαβαθμίσεων, παρέχοντας στα αυτοματοποιημένα συστήματα ελέγχου δεδομένα στα οποία μπορούν να βασιστούν για ανάληψη δράσης [2].
Σημασία για την παραγωγή καλλιεργημένου κρέατος υψηλής πυκνότητας
Οι καλλιέργειες παραγωγής καλλιεργημένου κρέατος υψηλής πυκνότητας —που γενικά ορίζονται ως αυτές που υπερβαίνουν τα 1 × 10⁷ κύτταρα/mL— επιβαρύνουν σημαντικά περισσότερο τα συστήματα παρακολούθησης [2]. Καθώς η κυτταρική πυκνότητα αυξάνεται, οι ανασταλτικοί μεταβολίτες, όπως η αμμωνία και το γαλακτικό οξύ, συσσωρεύονται ταχύτερα. Εάν τα όργανα μετρήσεων δεν εντοπίσουν αυτές τις μεταβολές σε πραγματικό χρόνο, η κυτταρική βιωσιμότητα μπορεί να μειωθεί ραγδαία.
Ακόμη και με πιο ανθεκτικές κυτταρικές σειρές, ο αντιδραστήρας εξακολουθεί να χρειάζεται όργανα μέτρησης ακριβείας για τον έγκαιρο εντοπισμό προβλημάτων.
Αυτή η επιβάρυνση ελέγχου γίνεται ακόμη μεγαλύτερη όταν ο αντιδραστήρας πρέπει επίσης να διαχειρίζεται την ανάδευση, τη μεταφορά οξυγόνου και τη θερμότητα.
4. Σχεδιασμός ανάδευσης, μεταφοράς οξυγόνου και διαχείρισης θερμότητας
Μόλις διευθετηθούν τα συστήματα ελέγχου, ο επόμενος σημαντικός παράγοντας κόστους είναι ο τρόπος με τον οποίο ο αντιδραστήρας διακινεί το ρευστό, εισάγει οξυγόνο στην καλλιέργεια και απομακρύνει τη θερμότητα.
Στην παραγωγή για καλλιεργημένο κρέας, αυτές οι τρεις λειτουργίες έχουν άμεσο αντίκτυπο τόσο στις CapEx όσο και στις OpEx.
Αντίκτυπος στις CapEx
Το σύστημα ανάδευσης επηρεάζει καθοριστικά το κόστος του αντιδραστήρα και την κατασκευαστική πολυπλοκότητα. Οι αντιδραστήρες με μηχανική ανάδευση (STRs) εξακολουθούν να αποτελούν τη συνήθη διαμόρφωση. Χρησιμοποιούν μηχανικούς αναδευτήρες (impellers), οι οποίοι λειτουργούν καλά σε πολλές βιοδιεργασίες. Υπάρχει όμως ένα ζήτημα με το καλλιεργημένο κρέας: τα ζωικά κύτταρα στερούνται κυτταρικού τοιχώματος, επομένως είναι πολύ πιο ευάλωτα στη διατμητική τάση που προκαλείται από την τύρβη. Αυτό σημαίνει ότι ο σχεδιασμός του αντιδραστήρα συχνά πρέπει να στρέφεται προς διαμορφώσεις αναδευτήρων χαμηλής διάτμησης ή, εναλλακτικά, προς αντιδραστήρες τύπου air-lift.
Οι αντιδραστήρες air-lift χρησιμοποιούν ελεγχόμενη εισαγωγή φυσαλίδων αερίου και δεν βασίζονται σε κινούμενα μέρη. Αυτό μπορεί να τους καταστήσει καταλληλότερη επιλογή σε μεγαλύτερη κλίμακα. Στην πραγματικότητα, αρχίζουν να φαίνονται πιο ελκυστικοί σε όγκους άνω των 20.000 L, όπου η μηχανική ανάδευση καθίσταται πιο δύσκολο να δικαιολογηθεί [2].
Η διαχείριση της θερμότητας προσθέτει ένα επιπλέον επίπεδο κόστους. Οι καλλιέργειες μεγάλης κλίμακας και υψηλής πυκνότητας παράγουν συνεχώς θερμότητα, η οποία πρέπει να απομακρύνεται για να διατηρούνται τα κύτταρα θηλαστικών στους 37°C [2]. Στην πράξη, αυτό συνεπάγεται την προσθήκη μανδυών ψύξης και εξοπλισμού ελέγχου θερμοκρασίας, γεγονός που αυξάνει τις CapEx [1].
Αντίκτυπος στις OpEx
Το λειτουργικό κόστος διαμορφώνεται σε μεγάλο βαθμό από την κατανάλωση ενέργειας. Η ανάδευση, ο αερισμός και η ψύξη απαιτούν ενέργεια, η οποία συσσωρεύεται γρήγορα σε μεγάλη κλίμακα.
Οι διαδικασίες CIP και SIP αυξάνουν επίσης τις δαπάνες νερού και ενέργειας σε συστήματα από ανοξείδωτο χάλυβα. Τα συστήματα μίας χρήσης αποφεύγουν αυτά τα στάδια καθαρισμού, αλλά το αντιστάθμισμα είναι το κόστος των αναλώσιμων ασκών [1][2].
Επίδραση στη συνέπεια της διεργασίας
Εάν η ανάδευση είναι ανεπαρκής, ο αντιδραστήρας μπορεί να εμφανίσει διαβαθμίσεις θρεπτικών συστατικών, οξυγόνου και θερμοκρασίας. Αυτό αποτελεί πρόβλημα, καθώς τα κύτταρα σε ένα σημείο του δοχείου ενδέχεται να εκτίθενται σε πολύ διαφορετικές συνθήκες από εκείνα σε άλλο σημείο.
Μπορείτε να βελτιώσετε την ομοιομορφία αυξάνοντας την ταχύτητα του αναδευτήρα, αλλά αυτό αυξάνει επίσης τη διάτμηση. Ο αερισμός αντιμετωπίζει έναν παρόμοιο συμβιβασμό: οι μικρότερες φυσαλίδες μπορούν να βελτιώσουν τη μεταφορά οξυγόνου, ωστόσο μπορούν επίσης να προκαλέσουν βλάβη στα κύτταρα [2].
Αυτός είναι ο λόγος για τον οποίο η κλιμάκωση της παραγωγής για καλλιεργημένο κρέας είναι τόσο απαιτητική. Η καλύτερη μεταφορά συχνά συνεπάγεται μεγαλύτερη καταπόνηση των κυττάρων.
Σημασία για την παραγωγή καλλιεργημένου κρέατος υψηλής πυκνότητας
Σε υψηλή κυτταρική πυκνότητα, αυτά τα ζητήματα αυξάνουν ταχύτατα το κόστος [2]. Η ζήτηση οξυγόνου αυξάνεται απότομα, η παραγωγή θερμότητας εντείνεται και ο κίνδυνος τοπικών διαβαθμίσεων μεγαλώνει με κάθε αύξηση στον όγκο του αντιδραστήρα.
Αυτές οι σχεδιαστικές αποφάσεις καθορίζουν επίσης εάν ένας αντιδραστήρας μπορεί να κλιμακωθεί με αποδοτικό τρόπο.
5. Στρατηγική κλιμάκωσης (scale-up) και καταλληλότητα για τον σκοπό χρήσης
Μόλις ένας αντιδραστήρας επιτύχει καλή ανάμειξη, επαρκή παροχή οξυγόνου και κατάλληλη απομάκρυνση θερμότητας, το επόμενο σημαντικό ζήτημα κόστους είναι η κλίμακα. Εδώ είναι το σημείο όπου πολλά έργα είτε καθίστανται οικονομικά βιώσιμα είτε αρχίζουν να επιβαρύνονται ραγδαία με κόστος.
Η στρατηγική κλιμάκωσης αποτελεί έναν από τους κύριους παράγοντες διαμόρφωσης του κόστους των βιοαντιδραστήρων.
Επίπτωση στις κεφαλαιουχικές δαπάνες (CapEx)
Υπάρχουν δύο γενικές προσεγγίσεις: η κατακόρυφη κλιμάκωση (scale-up) ή η οριζόντια κλιμάκωση (scale-out). Το scale-up συνεπάγεται τη μετάβαση σε όλο και μεγαλύτερα δοχεία. Το scale-out σημαίνει την ταυτόχρονη λειτουργία πολλαπλών μικρότερων αντιδραστήρων.
Θεωρητικά, τα μεγαλύτερα δοχεία μπορεί να μοιάζουν με την προφανή επιλογή. Στην πράξη, μόλις υπερβείτε τα αρκετές χιλιάδες λίτρα, το κόστος μπορεί να αυξηθεί ραγδαία. Απαιτείται πιο σύνθετος μηχανολογικός σχεδιασμός για τη διαχείριση της ανταλλαγής αερίων, της μεταφοράς θερμότητας και της διατμητικής τάσης. Αυτό αυξάνει σημαντικά τις αρχικές δαπάνες [2].
Η οριζόντια κλιμάκωση (scale-out) μπορεί να μετριάσει αυτό το αρχικό βάρος CapEx και να κατανείμει το κεφαλαιουχικό ρίσκο σε περισσότερες μονάδες. Το μειονέκτημα είναι απλό: εάν επιθυμείτε την αποτελεσματική λειτουργία πολλαπλών μικρότερων αντιδραστήρων, απαιτείται συνήθως μεγαλύτερος βαθμός αυτοματισμού σε επίπεδο υποδομής [2].
Υπάρχει επίσης το ίδιο το μοντέλο επεξεργασίας. Η μετάβαση από τη διαλείπουσα (batch) στη συνεχή επεξεργασία (continuous processing) έχει εκτιμηθεί μέσω μοντέλων ότι εξοικονομεί 55% τόσο σε CapEx όσο και σε OpEx σε περίοδο 10 ετών, μειώνοντας παράλληλα το απαιτούμενο μέγεθος του δοχείου για την ίδια απόδοση [2]. Πρόκειται για μια ουσιαστική μεταβολή, όχι για μια επουσιώδη προσαρμογή.
Επίπτωση στις λειτουργικές δαπάνες (OpEx)
Η διαλείπουσα επεξεργασία τείνει να έχει υψηλότερο λειτουργικό κόστος, καθώς συνεπάγεται εγγενείς χρόνους διακοπής λειτουργίας μεταξύ των κύκλων παραγωγής. Συχνά απαιτεί επίσης μεγαλύτερα δοχεία για την επίτευξη των παραγωγικών στόχων. Και οι δύο παράγοντες αυξάνουν το OpEx [2].
Τα συστήματα συνεχούς λειτουργίας και διάχυσης (perfusion) λειτουργούν διαφορετικά. Διατηρούν τη διεργασία σε σταθερή κατάσταση (steady state), με αποτέλεσμα να υπάρχουν λιγότεροι νεκροί χρόνοι και μικρότερη αναποτελεσματικότητα λόγω συνεχών εκκινήσεων-παύσεων. Ακόμη κι έτσι, τα κύρια λειτουργικά κόστη παραμένουν. Η κατανάλωση θρεπτικών μέσων και η ενέργεια για την αποστείρωση παραμένουν στις πρώτες θέσεις των δαπανών, ανεξάρτητα από την επιλεγμένη μέθοδο [2].
Επίδραση στη σταθερότητα της διεργασίας
Οι καλλιέργειες διαλείποντος έργου (batch) χαρακτηρίζονται από εγγενή μεταβλητότητα. Τα θρεπτικά συστατικά μειώνονται με την πάροδο του χρόνου, ενώ συσσωρεύονται μεταβολίτες. Αυτό σημαίνει ότι οι συνθήκες αποκλίνουν κατά τη διάρκεια του κύκλου, καθιστώντας τον έλεγχο πιο δύσκολο.
Η συνεχής παραγωγή διατηρεί το σύστημα σε σταθερή κατάσταση. Αυτό μειώνει άμεσα τα προβλήματα διαβαθμίσεων (gradients) σε οξυγόνο, θρεπτικά συστατικά και θερμοκρασία, τα οποία γίνονται πιο δύσκολα διαχειρίσιμα καθώς αυξάνεται το μέγεθος του αντιδραστήρα [2]. Με απλά λόγια, ό,τι φαίνεται διαχειρίσιμο σε ένα μικρό δοχείο μπορεί να μετατραπεί σε σοβαρό πρόβλημα σε ένα μεγάλο.
Πριν δεσμευτείτε σε CapEx μεγάλης κλίμακας, χρησιμοποιήστε αντιδραστήρες σμίκρυνσης κλίμακας (scale-down) 250 mL για τη βελτιστοποίηση των συνθηκών [2]. Πρόκειται για έναν πολύ πιο οικονομικό τρόπο προσδιορισμού των πραγματικών αναγκών των κυττάρων.
Συνάφεια με την παραγωγή καλλιεργημένου κρέατος υψηλής πυκνότητας
Για το καλλιεργημένο κρέας, αυτό γίνεται ακόμη πιο εξειδικευμένο. Πολλά κύτταρα κατάλληλα για κρέας είναι προσκολλητικά (anchorage-dependent), επομένως δεν προσφέρονται από τη φύση τους για παραγωγή μεγάλης κλίμακας σε έναν κλιμακούμενο βιοαντιδραστήρα. Για να επιτευχθεί αυτό, οι παραγωγοί συχνά χρειάζεται να προσαρμόσουν τα κύτταρα για ανάπτυξη σε εναιώρημα ή να χρησιμοποιήσουν μικροφορείς [2].
Αυτή η προσαρμογή δεν αποτελεί δευτερεύον ζήτημα. Βρίσκεται ακριβώς στον πυρήνα της βιωσιμότητας σε εμπορική κλίμακα. Με άλλα λόγια, η κλίμακα δεν αφορά μόνο το μέγεθος του δοχείου. Αφορά επίσης το εάν τα κύτταρα μπορούν να λειτουργήσουν σε ένα σύστημα που μπορεί να λειτουργήσει σε επίπεδο παραγωγής χωρίς να εκτοξευθεί το κόστος. Αυτές οι επιλογές καθορίζουν τους συμβιβασμούς (trade-offs) που παρουσιάζονται στον παρακάτω πίνακα.
Συνοπτική εικόνα των συμβιβασμών κόστους βιοαντιδραστήρα
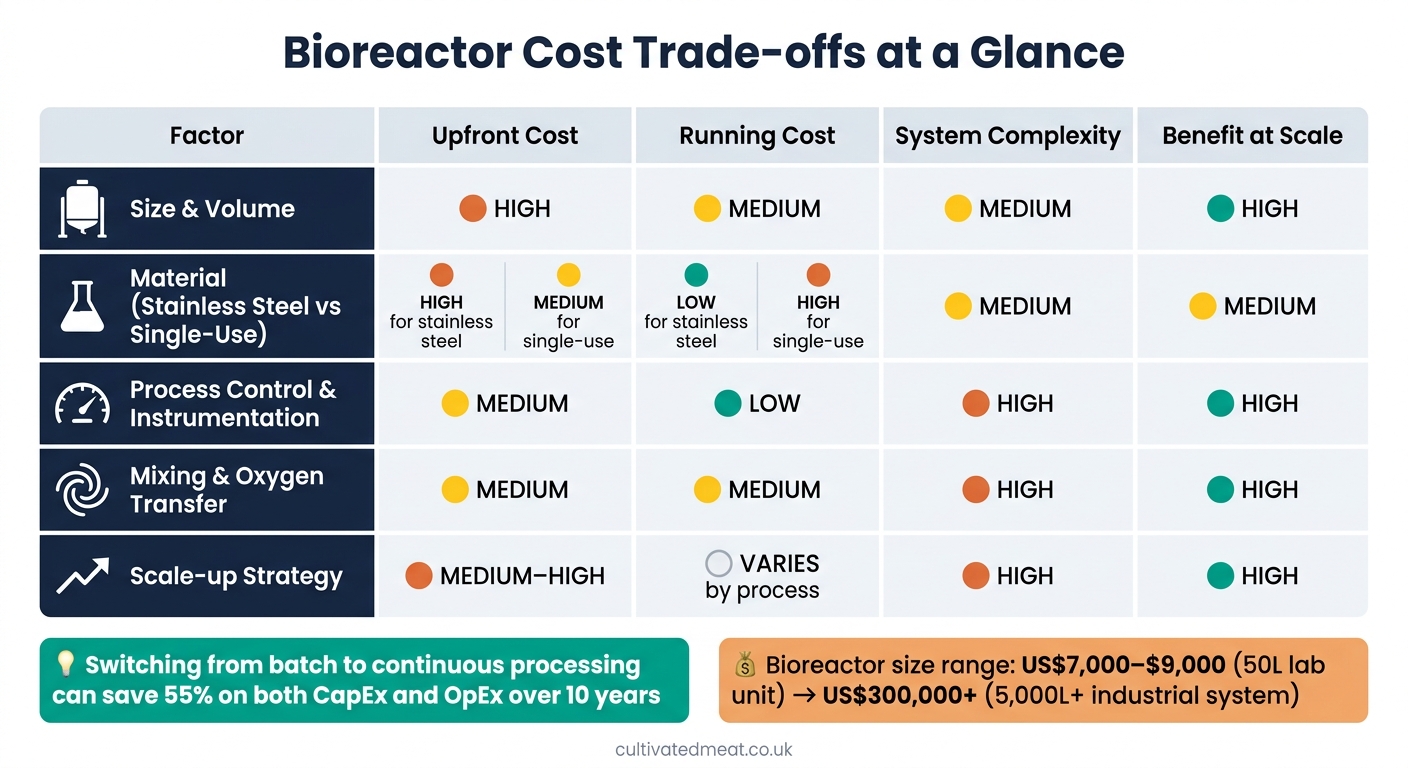
Παράγοντες κόστους βιοαντιδραστήρα: Ανάλυση CapEx έναντι OpEx για καλλιεργημένο κρέας
Σε συστήματα καλλιεργημένου κρέατος υψηλής πυκνότητας, το κόστος αφορά πολύ περισσότερα από την τιμή του δοχείου. Πέντε παράγοντες διαμορφώνουν την εικόνα με διαφορετικούς τρόπους: η αρχική δαπάνη, το καθημερινό λειτουργικό κόστος και η τεχνική πολυπλοκότητα. Ο παρακάτω πίνακας αντιπαραβάλλει αυτές τις πιέσεις.
Διαβάστε αυτόν τον πίνακα ως έναν χάρτη κόστους, όχι ως κατάταξη.
| Παράγοντας | Αρχικό κόστος | Λειτουργικό κόστος | Πολυπλοκότητα συστήματος | Όφελος σε κλίμακα |
|---|---|---|---|---|
| 1. Μέγεθος & Όγκος | Υψηλό | Μέτριο | Μέτριο | Υψηλό |
| 2. Υλικό (ανοξείδωτος χάλυβας έναντι μίας χρήσης) | Υψηλό (ανοξείδωτος χάλυβας) / Μέτριο (μίας χρήσης) | Χαμηλό (ανοξείδωτος χάλυβας) / Υψηλό (μίας χρήσης) | Μέτριο | Μέτριο |
| 3. Έλεγχος διεργασίας & Οργανολογία | Μέτριο | Χαμηλό | Υψηλό | Υψηλό |
| 4. Ανάδευση & Μεταφορά οξυγόνου | Μέτριο | Μέτριο | Υψηλό | Υψηλό |
| 5. Στρατηγική κλιμάκωσης (Scale-up) | Μέτριο–Υψηλό | Ποικίλλει ανάλογα με τη διεργασία | Υψηλό | Υψηλό |
Μια γρήγορη ανάγνωση του πίνακα καθιστά σαφές ένα πράγμα: κάθε παράγοντας κόστους επιδρά σε διαφορετικό σημείο. Τα μεγαλύτερα συστήματα τείνουν να απαιτούν περισσότερα κεφάλαια εκ των προτέρων. Η επιλογή υλικού μετατοπίζει την ισορροπία μεταξύ των κεφαλαιουχικών δαπανών και των επαναλαμβανόμενων λειτουργικών δαπανών. Τα συστήματα ελέγχου προσθέτουν πολυπλοκότητα, αλλά μπορούν να ενισχύσουν τη συνέπεια της διεργασίας σε κλίμακα.
Η ανάδευση και η μεταφορά οξυγόνου ανήκουν σε παρόμοια κατηγορία. Δεν αυξάνουν απλώς το κόστος του εξοπλισμού· καθιστούν επίσης ολόκληρο το σύστημα πιο απαιτητικό στην αποτελεσματική λειτουργία του. Και στην πυκνή κυτταροκαλλιέργεια, αυτό έχει σημασία. Εάν η ανάδευση είναι ανεπαρκής ή η παροχή οξυγόνου υπολείπεται, η απόδοση μπορεί να μειωθεί ραγδαία.
Η στρατηγική κλιμάκωσης έχει τη μεγαλύτερη μακροπρόθεσμη επίδραση στο συνολικό κόστος. Εκεί είναι που ο σχεδιασμός της διεργασίας μπορεί να μεταβάλει τα οικονομικά δεδομένα σε μεγάλο βαθμό. Το κόστος αυξάνεται απότομα καθώς μεταβαίνετε από το εργαστήριο στη βιομηχανική παραγωγή, επομένως οι πρώιμες αποφάσεις κλιμάκωσης έχουν μακροχρόνιο αντίκτυπο. Αυτές οι επιλογές είναι κρίσιμες καθώς ο κλάδος ακολουθεί τον οδικό χάρτη για το καλλιεργημένο κρέας προς την εμπορευματοποίηση. Ένα παράδειγμα ξεχωρίζει: η μετάβαση από τη διαλείπουσα (batch) στη συνεχή επεξεργασία έχει υπολογιστεί σε μοντέλα ότι προσφέρει εξοικονόμηση 55% στις κεφαλαιουχικές και λειτουργικές δαπάνες σε ορίζοντα 10 ετών [2].
Το συμπέρασμα συγκεντρώνει αυτούς τους συμβιβασμούς.
Συμπέρασμα
Καμία μεμονωμένη προδιαγραφή δεν καθορίζει το κόστος του βιοαντιδραστήρα. Όλα συνοψίζονται σε πέντε κύριες επιλογές: μέγεθος, υλικό, έλεγχος, ανάδευση και στρατηγική κλιμάκωσης. Και το βασικότερο στοιχείο που πρέπει να προσέξετε είναι το συνολικό κόστος, όχι απλώς η τιμή αγοράς.
Ο κατάλληλος βιοαντιδραστήρας είναι αυτός που ανταποκρίνεται στον στόχο της διεργασίας με το χαμηλότερο συνολικό κόστος. Μπορείτε να χρησιμοποιήσετε ένα εργαλείο εκτίμησης κόστους για καλλιεργημένο κρέας για να μοντελοποιήσετε αυτές τις μεταβλητές. Πρέπει να είναι κατάλληλος για την κυτταρική γραμμή, να διατηρεί τη στειρότητα και να υποστηρίζει σταθερή ανάπτυξη χωρίς να προσθέτει περιττό κόστος στη διεργασία. Γι' αυτό οι πρώιμες σχεδιαστικές αποφάσεις έχουν τόσο μεγάλη βαρύτητα.
Η επιλογή της διεργασίας μπορεί να μεταβάλει σημαντικά τόσο τις κεφαλαιουχικές δαπάνες (CapEx) όσο και τις λειτουργικές δαπάνες (OpEx) σε βάθος χρόνου. Ο εξυπνότερος σχεδιασμός βιοαντιδραστήρων αποτελεί μία οδό για τη μείωση του κόστους παραγωγής για καλλιεργημένο κρέας.
Για περισσότερα εκπαιδευτικά άρθρα σχετικά με το καλλιεργημένο κρέας, επισκεφθείτε το Cultivated Meat Shop.
Συχνές Ερωτήσεις
Γιατί η τιμή της δεξαμενής αποτελεί μόνο ένα μέρος του συνολικού κόστους του βιοαντιδραστήρα;
Η τιμή της δεξαμενής είναι μόνο ένα μέρος του συνολικού κόστους του βιοαντιδραστήρα. Ένα μεγάλο μερίδιο των δαπανών προέρχεται από το καθημερινό λειτουργικό κόστος και τις απαιτήσεις των περιφερειακών υποδομών της εγκατάστασης γύρω από το σύστημα.
Αυτό περιλαμβάνει την ενέργεια για θέρμανση, ψύξη και κυκλοφορία οξυγόνου, μαζί με συστήματα καθαρισμού και αποστείρωσης, καθώς και εξοπλισμό παρακολούθησης ακριβείας. Στο Cultivated Meat Shop, παρακολουθούμε πώς αυτοί οι παράγοντες διαμορφώνουν την οικονομική προσιτότητα καθώς η βιομηχανία κινείται προς κλιμακούμενα πρότυπα κατάλληλα για τρόφιμα (food-grade).
Πότε τα συστήματα μίας χρήσης είναι φθηνότερα από τα ανοξείδωτα;
Οι βιοαντιδραστήρες μίας χρήσης μπορούν να κοστίζουν λιγότερο από τα συστήματα ανοξείδωτου χάλυβα, επειδή εξαλείφουν την ανάγκη για δαπανηρές υποδομές επιτόπιου καθαρισμού (CIP) και επιτόπιας αποστείρωσης (SIP). Μπορούν επίσης να μειώσουν τις αρχικές κεφαλαιουχικές δαπάνες, καθώς χρησιμοποιούν λιγότερο ανοξείδωτο χάλυβα, λιγότερες σωληνώσεις και λιγότερους αισθητήρες.
Καθώς παραδίδονται προ-αποστειρωμένοι, μπορούν επίσης να μειώσουν τον χρόνο ανακύκλωσης των παρτίδων και να περιορίσουν την κατανάλωση νερού και ενέργειας. Ωστόσο, τα οικονομικά οφέλη επιβεβαιώνονται μόνο εάν η διαχείριση των αποβλήτων γίνεται σωστά και η τιμή των ασφαλών για τρόφιμα αναλώσιμων σάκων για καλλιεργημένο κρέας παραμένει υπό έλεγχο.
Γιατί η συνεχής επεξεργασία μπορεί να μειώσει το κόστος των βιοαντιδραστήρων;
Η συνεχής επεξεργασία μπορεί να μειώσει το κόστος των βιοαντιδραστήρων επειδή αποφεύγει τους νεκρούς χρόνους που απαιτούνται για τον καθαρισμό και την αποστείρωση του εξοπλισμού μεταξύ των παραγωγικών κύκλων. Αντί για διακοπές και επανεκκινήσεις, το σύστημα συνεχίζει αδιάλειπτα: τα ώριμα κύτταρα απομακρύνονται, τροφοδοτούνται φρέσκα θρεπτικά συστατικά και η παραγωγή συνεχίζεται.
Με παρακολούθηση σε πραγματικό χρόνο και διατάξεις κατακράτησης κυττάρων, αυτή η διάταξη μπορεί να καταστήσει την παραγωγή πιο αποδοτική, μειώνοντας παράλληλα τόσο το κεφαλαιουχικό όσο και το λειτουργικό κόστος. Στην πραγματικότητα, σε βάθος 10 ετών, μπορεί να μειώσει αυτά τα κόστη έως και κατά 55% σε σύγκριση με την παραγωγή κατά παρτίδες (batch).


